Taller de grabado y estampa · Notas de trabajo
Del tórculo a la tirada:cómo se prepara, se entinta y se estampa una matriz
Stelmove reúne material escrito sobre el oficio del grabado: el mecanismo del tórculo y la función de las mantillas, lo que distingue al buril del aguafuerte o de la punta seca, cómo se biselan y desengrasan las planchas, qué ocurre durante el mordido, cómo se entinta y se limpia una matriz, qué papel se elige y por qué se humedece, cómo se resuelve el registro cuando hay varias tintas y de qué manera se seca, se numera y se guarda una tirada.
Los textos están escritos para quien trabaja o empieza a trabajar en un taller y necesita entender las razones técnicas detrás de cada gesto, no solo la secuencia de pasos.
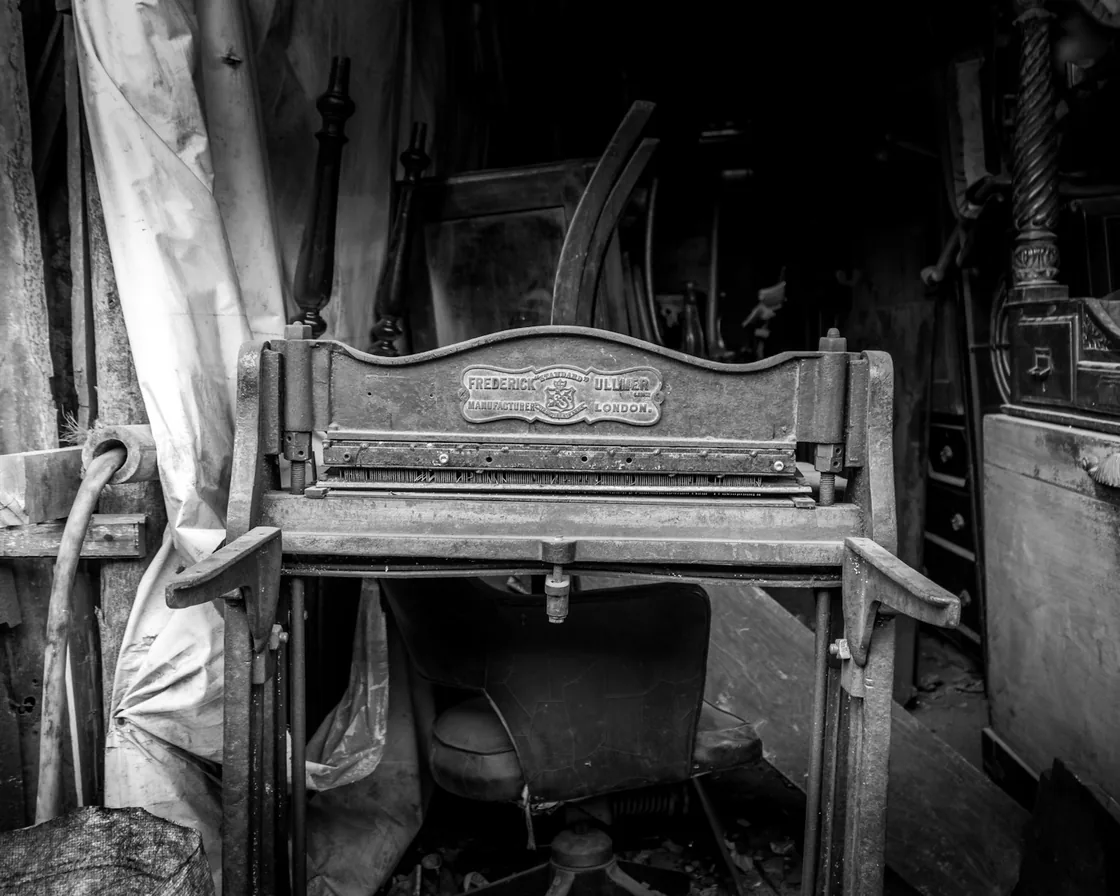
Fig. 1 — El cuerpo del tórculo define casi todo lo demás: la separación entre cilindros marca la presión disponible, y esa presión determina qué matrices pueden estamparse y con qué papel.
Qué hay dentro de un tórculo y por qué cada pieza importa
Un tórculo de grabado calcográfico es, en esencia, un laminador: dos cilindros y una platina de acero que pasa entre ellos arrastrada por un engranaje. La matriz se coloca sobre la platina, encima va el papel y sobre el papel las mantillas de fieltro. Al girar la cruceta, el cilindro superior empuja el conjunto y obliga al papel a entrar en los surcos entintados. Ese es todo el principio: una presión muy alta aplicada sobre una línea estrecha y en movimiento.
La regulación de la presión se hace con los volantes o tornillos que sujetan el eje del cilindro superior. Conviene ajustarlos por igual en ambos lados y en incrementos pequeños; una diferencia mínima entre derecha e izquierda produce estampas más oscuras en un borde que en el otro y, con el tiempo, desgasta el fieltro de forma desigual. Cuando la presión es excesiva, el papel se estira, los bordes de la plancha cortan las mantillas y la huella queda deformada. Cuando es insuficiente, la tinta de los surcos profundos no se transfiere y aparecen zonas grises que no corresponden al dibujo.
Las mantillas
Se suelen usar tres fieltros con funciones distintas. El más fino, en contacto con el papel, reparte la presión sin marcar textura; el intermedio da cuerpo; el exterior, más grueso, absorbe la irregularidad del cilindro. Se colocan siempre en el mismo orden y con el mismo sentido, y se guardan extendidos o enrollados sin dobleces. Un fieltro húmedo o con tinta seca incrustada deja marcas que ya no se corrigen.
Antes de cada sesión
- Comprobar que la platina está limpia y sin restos de tinta en los cantos.
- Verificar que los dos volantes de presión están a la misma altura.
- Pasar las mantillas en vacío una vez para asentarlas.
- Hacer una prueba de presión con una plancha de desecho del mismo grosor.
- Colocar las plantillas de registro antes de entintar, no después.
Buril, aguafuerte, punta seca, linóleo y xilografía: qué cambia realmente
La primera división no es entre materiales sino entre familias: el hueco y el relieve. En el grabado en hueco —buril, aguafuerte, punta seca— la tinta se aloja en los surcos abiertos en el metal y el papel la extrae por presión. En el relieve —linóleo y xilografía— la tinta queda sobre la superficie que no se ha rebajado y el papel recibe lo que queda en alto. Todo lo demás, incluida la manera de entintar y la presión necesaria, se deriva de esa diferencia.
- Buril
- Corte directo en el cobre con una herramienta de sección romboidal empujada con la palma. La línea nace fina, engorda al profundizar y vuelve a afinarse: ese perfil en huso es su firma. Exige una posición estable de la plancha sobre el cojín de arena y un afilado impecable; una punta desgastada resbala y araña.
- Aguafuerte
- La línea no se corta, se dibuja con una punta sobre un barniz protector y la abre después el mordiente. El trazo es libre, casi de dibujo a pluma, y la profundidad depende del tiempo de mordido más que de la mano. Permite trabajar por estados: proteger unas zonas y volver a meter la plancha para que otras se hundan más.
- Punta seca
- Rayado directo sin barniz ni ácido. El metal desplazado forma una rebaba a los lados del surco que retiene mucha tinta y produce un negro aterciopelado, inconfundible y frágil: la rebaba se aplasta con las primeras pasadas y las tiradas son necesariamente cortas. Si se desea prolongarlas, se recurre al acerado de la plancha.
- Linóleo
- Talla en relieve sobre un material homogéneo y sin fibra, que admite curvas en cualquier dirección. Corta con facilidad cuando está templado y se vuelve quebradizo con el frío. Da masas planas y contrastes limpios; el detalle muy fino tiende a desmoronarse en los bordes.
- Xilografía
- Talla en madera, a fibra o a contrafibra. En madera de hilo la veta conduce la gubia y participa del resultado; en testa, el bloque se comporta casi como metal y admite líneas de gran finura con buril. La preparación de la superficie y su grado de humedad cambian por completo la respuesta de la herramienta.
En la práctica, las técnicas rara vez aparecen aisladas. Una plancha mordida al aguafuerte puede reforzarse con buril en las sombras, y una punta seca puede añadirse al final para recuperar un negro que el ácido no da. Lo importante es saber en qué orden se interviene: lo que necesita ácido, antes; lo que sea directo y frágil, después.
Preparación de la plancha: bisel, pulido, desengrasado y barniz
Una plancha mal preparada arruina la estampa antes de que exista el dibujo. El primer trabajo es el canto: se lima en bisel de unos cuarenta y cinco grados y se redondean las esquinas. No es un detalle estético. Un borde vivo corta el papel humedecido y daña las mantillas, y además deja una huella sucia y desigual en lugar de esa impronta limpia que enmarca la imagen.
Después viene la superficie. Los arañazos y las marcas de manipulación retienen tinta y aparecen como líneas parásitas en la prueba. Se eliminan con abrasivos progresivamente más finos, con bruñidor cuando son locales, y se termina con un pulido que deje el metal reflectante pero no espejado del todo: un cobre demasiado brillante rechaza el barniz y complica la lectura del dibujo bajo la luz rasante.
Desengrasado
Cualquier resto de grasa —de los dedos, del abrasivo, del taller— impide que el barniz se adhiera y que el mordiente ataque de forma uniforme. Se limpia con una pasta abrasiva suave y agua hasta que la película de agua cubra la plancha sin romperse en gotas. Esa prueba visual es el único indicador fiable: si el agua se retira en islas, queda grasa. A partir de ese punto, la plancha se manipula por los cantos.
El grunt o barniz de protección
El barniz duro se extiende en capa delgadísima con un rodillo de cuero o goma sobre la plancha ligeramente templada, hasta obtener un tono uniforme sin brillos ni acumulaciones. Demasiado espesor hace que la punta arrastre el barniz en lugar de abrirlo, y la línea sale con rebordes que el ácido convierte en irregularidades. El barniz blando, que se mantiene pegajoso, sirve para transferir texturas por presión; y en las zonas que no deben morderse se aplica barniz de tapar por el anverso y siempre por el reverso y los cantos.
- Biselar los cuatro cantos y redondear las esquinas antes de pulir.
- Eliminar rayas con bruñidor y comprobar a luz rasante, no de frente.
- Desengrasar hasta que el agua forme una película continua.
- Aplicar el barniz en capa fina y comprobar su uniformidad al trasluz.
- Proteger reverso y cantos antes de cualquier baño.
El mordido: el ácido trabaja con el tiempo, no con la prisa
El mordido es la parte del proceso que menos se ve y más decide. El mordiente ataca el metal allí donde el barniz se ha retirado, y lo hace en profundidad y en anchura a la vez: cuanto más tiempo pasa, más hondo es el surco, pero también más ancha la línea. Por eso una plancha muy mordida no da simplemente un negro más intenso, sino un dibujo distinto, con trazos engrosados y tramas que se cierran.
La temperatura del baño altera la velocidad de forma notable, así que los tiempos anotados en invierno no sirven en verano sin corrección. Lo razonable es mantener una hoja de registro del taller con la concentración del baño, la temperatura ambiente y los minutos de cada estado, junto a un pequeño testigo mordido en escalones sobre un recorte del mismo metal. Ese testigo vale más que cualquier tabla general.
Mordido por estados
El procedimiento habitual consiste en sacar la plancha tras un primer intervalo corto, secarla, tapar con barniz las zonas que deben quedar claras y devolverla al baño. Repitiendo la operación se construye una escala de grises: las líneas tapadas antes serán las más suaves y las que permanecen hasta el final, las más profundas. Entre etapa y etapa hay que aclarar bien la plancha y secarla por completo, porque el barniz de tapar no agarra sobre una superficie húmeda.
Señales de que algo va mal
- Burbujas persistentes sobre la línea: conviene retirarlas con una pluma, porque frenan el ataque de forma irregular.
- Manchas de mordido abierto en zonas supuestamente protegidas: barniz demasiado fino o grasa residual.
- Líneas que se han unido entre sí: exceso de tiempo en tramas muy juntas.
- Surcos anchos y poco profundos: baño agotado o demasiado diluido.
Al terminar, el barniz se retira con el disolvente adecuado a cada tipo y la plancha se seca antes de la primera prueba. Esa primera prueba de estado no se juzga como una estampa acabada: sirve para leer profundidades y decidir dónde volver a intervenir.
Entintado y limpieza: la mano decide el negro
En hueco, la tinta se empuja dentro de los surcos con una muñequilla de cartón o con la mano, en movimientos cruzados y sin miedo a cargar de más. La dificultad no está en meter la tinta sino en quitar la que sobra. La tarlatana se usa primero apelmazada, para arrastrar el grueso, y después cada vez más limpia y con la mano más plana, describiendo círculos amplios. Al final, un papel de seda o la base de la palma retiran el velo restante.
Ahí se juega el carácter de la estampa. Una limpieza radical da un blanco brillante y una línea nítida; dejar deliberadamente una capa fina de tinta —el tono de retirada— produce atmósfera y sombras continuas, pero exige repetir el mismo gesto en cada hoja para que la tirada sea coherente. Conviene decidir ese criterio antes de empezar y anotarlo.
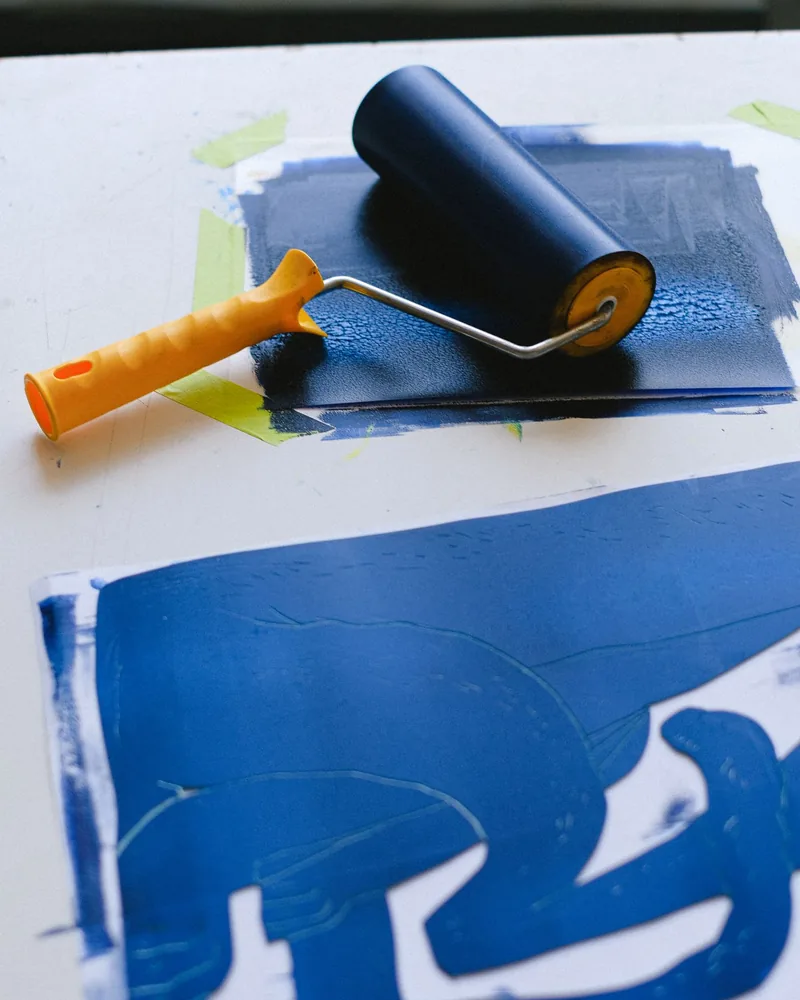
En relieve el problema es el contrario: la tinta nunca debe entrar en los huecos. Se extiende sobre la placa de entintado hasta que el rodillo produce un sonido seco y una textura de piel de naranja, y se aplica en varias pasadas cruzadas y ligeras. Una capa gruesa rellena los bordes del corte y devuelve una imagen empastada; varias capas finas dan un negro más sólido y limpio.
Entre prueba y prueba, los bordes biselados se repasan con un trapo para que no dejen marca, y las manos se limpian antes de tocar el papel. La mitad de los accidentes en una tirada son huellas dactilares.
El papel: gramaje, encolado y humectación
Para grabado en hueco se emplean papeles de fibra larga, sin blanqueantes agresivos y con un encolado moderado, capaces de estirarse sin romperse y de entrar en el surco. El gramaje se elige según la profundidad de la matriz: una plancha muy mordida o con mucha rebaba pide un papel con cuerpo, mientras que una punta seca ligera funciona bien con hojas más delgadas. En relieve, en cambio, el papel puede ser más fino y satinado, e incluso estamparse en seco.
Por qué se humedece
El papel seco es rígido: no se deforma lo suficiente para recoger la tinta del fondo de los surcos. Humedecido, las fibras se relajan y el pliego se adapta a la matriz bajo presión. El exceso, sin embargo, es igual de problemático: un papel encharcado pierde encolado, se adelgaza en los bordes de la plancha y, al secar, deja la superficie apagada y con cerco.
El método habitual consiste en sumergir las hojas de una en una durante unos minutos, escurrirlas y apilarlas entre plásticos o entre hojas más grandes, con un peso encima, durante al menos una hora para que la humedad se reparta. En el momento de estampar, cada hoja se pasa entre secantes: debe estar fría y flexible al tacto, sin brillo de agua en la superficie.
- Marcar el lado bueno del papel y el sentido de fibra antes de mojar.
- Manipular las hojas húmedas siempre por dos esquinas opuestas.
- Dejar margen suficiente para la huella de plancha y para la firma.
- Secar el exceso con secantes justo antes de colocar la hoja.
- Preparar más pliegos de los previstos: las primeras pruebas se descartan.
Registro en la estampación a varias tintas
Cuando la imagen se construye con más de una matriz, el problema deja de ser la tinta y pasa a ser la posición. El papel humedecido se dilata al primer paso y se contrae al secar, de modo que un registro perfecto en la primera plancha puede desajustarse en la tercera si las condiciones cambian. La estrategia consiste en reducir variables: mismo papel, mismo grado de humedad, misma presión y la menor demora posible entre pasadas.
Métodos de uso común
- Plantilla sobre la platina: una hoja de acetato o papel fuerte con el contorno de la matriz y del pliego dibujado, fijada a la platina, sobre la que se coloca siempre igual.
- Registro por escuadra: dos topes en ángulo contra los que se apoyan dos lados del papel; sencillo, fiable y suficiente para dos o tres colores.
- Reducción: una sola matriz que se va tallando entre color y color. Obliga a estampar toda la edición en cada fase, porque la plancha anterior desaparece; a cambio, elimina los errores de correspondencia entre matrices.
- Marcas de referencia: pequeñas cruces fuera de la imagen, comunes a todas las planchas, que permiten comprobar la alineación en la prueba antes de continuar.
Orden de los colores
Se estampa habitualmente de claro a oscuro, dejando para el final la tinta que define el dibujo. En relieve conviene dar tiempo de oreo entre pasadas: una capa aún fresca repele la siguiente y produce reservas irregulares. Si hay que interrumpir el trabajo, lo prudente es dejar el papel en su pila húmeda, protegido, y anotar en qué fase quedó cada pliego.
Secado bajo prensa, numeración y conservación de la tirada
Recién estampada, la hoja está húmeda y deformada por la presión. Si se deja secar al aire, ondula y la huella de plancha se cierra. Por eso se seca entre cartones y secantes, con un peso o una prensa de secado ligera encima, cambiando los secantes durante las primeras horas. La tinta calcográfica, que es grasa, tarda días en secar del todo aunque el papel ya esté plano, así que entre hojas se interpone papel de seda neutro y nunca se apilan estampas frescas directamente una sobre otra.
Numeración e inscripciones
La convención más extendida en Europa sitúa las anotaciones a lápiz en el margen inferior: a la izquierda la numeración en forma de fracción, donde el numerador es el ejemplar y el denominador el total de la edición; en el centro el título, si lo hay; a la derecha la firma y el año. Las pruebas fuera de edición se identifican con sus abreviaturas —P/A para las pruebas de artista, P/E para las de estado y B.A.T. para la prueba aprobada que sirve de referencia a toda la tirada—. Se escribe siempre a lápiz blando y con la mano apoyada sobre una hoja limpia.
Después de la tirada
- Limpiar la matriz a fondo y protegerla con una capa fina de grasa o aceite antes de guardarla.
- Cancelar la plancha si la edición se considera cerrada y así se ha declarado.
- Guardar las estampas planas, en carpeta o cajón, con interleaves de papel neutro.
- Evitar luz directa, humedad alta y contacto con cartón sin reserva alcalina.
- Anotar en una ficha el papel, la tinta, el número de pruebas descartadas y la fecha.
Esa ficha, que parece burocracia, es el recurso más útil del taller: sin ella, dos años después resulta imposible reconstruir por qué una tirada salió como salió.
Qué se publica en Stelmove
Este sitio reúne textos explicativos sobre los procedimientos del grabado y la estampa, organizados por fases del trabajo: la máquina, la matriz, el mordido, la tinta, el papel, el registro y la conservación. El material se escribe en forma de notas de taller ampliadas, con el vocabulario que se usa realmente en castellano y con atención a las razones técnicas de cada operación.
No se publican catálogos de obra, ni listas de proveedores, ni contenidos ajenos al oficio. Cuando un contenido se revisa o se amplía, el texto se corrige directamente en la página correspondiente.
Secciones de esta página
- El tórculo y la regulación de la presión
- Diferencias entre técnicas en hueco y en relieve
- Preparación de la plancha y barnices
- El mordido y el trabajo por estados
- Entintado, limpieza y tono de retirada
- Elección y humectación del papel
- Registro en la estampación a varias tintas
- Secado, numeración y conservación
Contacto
Stelmove es un proyecto informativo. Si detectas un error, echas en falta una explicación o quieres proponer un tema relacionado con el grabado y la estampa, puedes escribir a [email protected]. No hay formularios ni registro de usuarios: el correo es la única vía de contacto.
Stelmove · [email protected]